- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Postopek izdelave suhih vrečk: od rezanja materiala do RF varjenja
Sealock izdeluje suhe vreče za proizvajalce originalne opreme in veleprodajne kupce z uporabo radiofrekvenčnega varjenja 27,12 MHz, postopek pa je vreden razumevanja, saj pojasnjuje, zakaj dve vreči, izdelani iz enakega blaga, delujeta popolnoma različno. Hidroizolacija suhe vreče se ne kupi skupaj z materialom - nastaja na proizvodni liniji, v trenutku, ko se šivi varijo. To spremlja celotno zaporedje izdelave s tehničnimi podrobnostmi, ki odločajo o obstojnosti šiva.
1. Prva stopnja: uprizarjanje materiala in rezanje
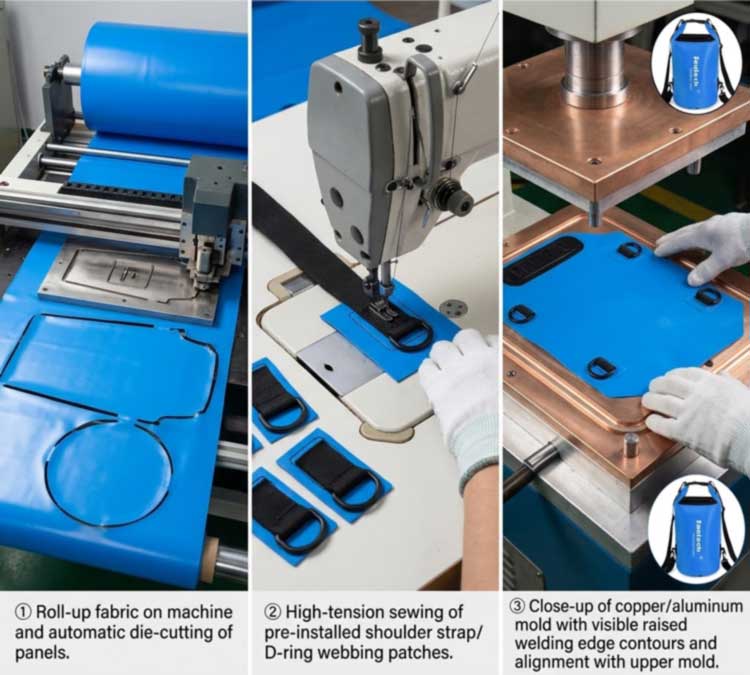
Proizvodnja se začne z zvitki prevlečene tkanine —PVC ponjavaozTPU laminiran najlon— uprizorjeno in preverjeno, preden se karkoli razreže. Vhodni pregled je tu pomemben, saj nedoslednost premaza, vlaga v materialu in razlike med serijami barvil vplivajo na to, kaj se pozneje zgodi na varilnem mestu.
Plošče se nato iz zvitka odtisnejo z avtomatizirano rezalno stiskalnico na natančne konstrukcijske mere. Natančnost rezanja je tista, ki ohranja enakomerno maso: plošča, odrezana nekaj milimetrov stran od specifikacije, se ne bo pravilno namestila pod varilno matrico in linija zvara se premika z njo. Tu je nastavljena tudi učinkovitost materiala, saj gnezdenje plošč določa, koliko vsakega zvitka postane proizvod in ne odrezki.
2. Druga faza: predmontaža nosilnih delov
Preden je karkoli zatesnjeno, visokonapetostno industrijsko šivanje pritrdi nosilne elemente - ramenske pasove, zaplate D-obročev za tkanine, zunanje žepe in ojačitvene plošče - na ravne plošče.
Zaporedje tukaj je premišljeno in to je ena od podrobnosti, ki ločuje pravilno izdelano torbo od poceni: šivanje se zgodiprejnastane vodotesno tesnilo, tako da nobena igla nikoli ne predre skozi končano vodotesno membrano. Vse, kar se mora naknadno pritrditi na zatesnjeno ohišje – D-obročki, sidra MOLLE, ventili – je privarjeno na ojačitvene zaplate namesto všito skozi kožo.
3. Tretja stopnja: Nastavitev matrice
Vsaka geometrija vrečke zahteva svoje orodje. Vzorec zvara je preveden v matrico po meri – običajno strojno obdelana medenina ali aluminij – z dvignjenimi robovi, ki določajo natančno obliko zvara. Matrica je nastavljena na ploščo in poravnana s ploščo.
Die design naredi več kot le oblikuje šiv. Profile dvignjenih robov je mogoče strojno obdelati, da se ustvari tesnilo na trganje, kjer se zvar in obrobljeni rob oblikujeta v isti operaciji, stanje matrice pa neposredno vpliva na rezultate: matrica, ki je izgubila ravnost ali se je nabrala kontaminacija, povzroča neenakomerno porazdelitev pritiska in energije, kar se kaže kot šibka točka v sicer dobrem šivu. Zmogljivost orodja je tudi tisto, kar tovarni omogoča, da izdela novo obliko, namesto da samo ponovno napolni obstoječe kalupe – osnova zaprilagojene zmogljivosti in strukture.
4. Četrta stopnja: RF varjenje – kako je šiv dejansko oblikovan
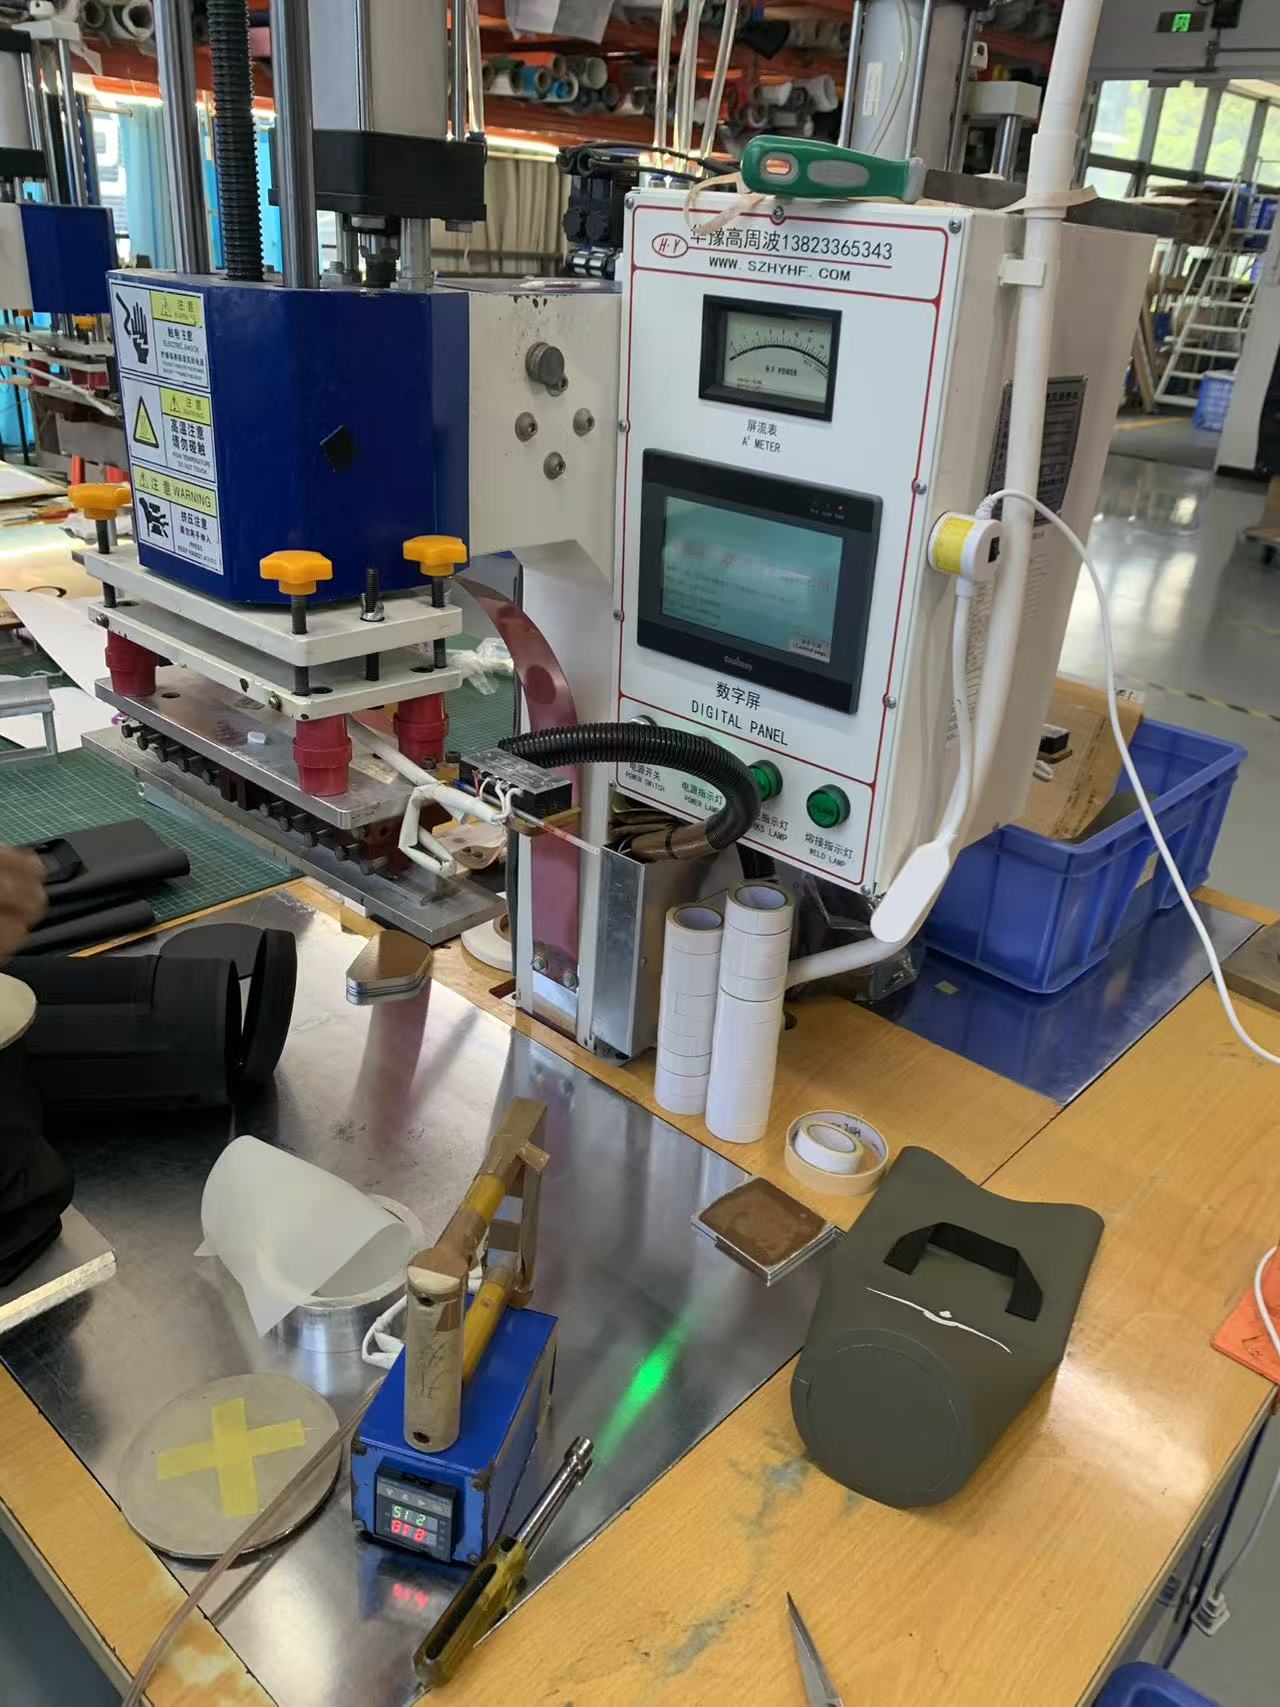
To je jedro procesa. Radiofrekvenčno varjenje – imenovano tudi visokofrekvenčno ali dielektrično varjenje – spaja termoplaste z uporabo elektromagnetnega polja in ne zunanjega vira toplote. Zaporedje ima štiri faze:
- Nalaganje.Plošče so nameščene med zgornjo matrico in spodnjo ploščo, pri čemer matrica določa obliko zvara.
- Pritisk.Vpenjalna sila pripelje plasti v intimen stik - brez nje se staljeni polimer ne more zliti v eno maso.
- RF aktivacija.Generator uporablja visokofrekvenčno energijo pri 27,12 MHz čez elektrode. Zaradi izmeničnega polja polarne molekule v materialu hitro nihajo in to notranje molekularno trenje ustvarja toplotoznotrajmateriala, namesto da ga vodi s površine.
- Hlajenje pod pritiskom.Moč se ustavi, vendar se vpenjanje nadaljuje, medtem ko se šiv strdi. Prezgodnja sprostitev tlaka je eden najpogostejših vzrokov za šibek zvar.
Ker toplota izvira iz materiala, obe plasti istočasno dosežeta talilno temperaturo in se povežeta v eno neprekinjeno maso brez lepil, topil ali niti. Pravilno izveden RF zvar je običajno tako močan kot osnovni material — in zato šiv ni šibka točka v pravilno izdelani suhi vreči.
5. Zakaj RF varjenje in česa ne more variti
RF varjenje deluje samo na polarnih termoplastih – materialih, katerih molekule se odzivajo na elektromagnetno polje. To vključuje PVC, PU in TPU, tkanine, prevlečene s TPU, EVA ter nekatere vrste PET in najlona. Nepolarni poliolefini, kot sta polietilen in polipropilen, slabo absorbirajo RF-energijo in jih ni mogoče variti z RF brez RF-reaktivnih prevlek ali veznih plasti; namesto tega potrebujejo metode vročega zraka, vročega klina ali impulzne metode.
Ta odvisnost od materiala je vprašanje specifikacije, ne trivialnost: to je eden od razlogov, zakaj PVC in TPU prevladujeta v kategoriji suhih vreč. Za te materiale RF ustvari močnejši šiv kot varjenje z vročim zrakom, vročim klinom ali impulznim varjenjem, zato je standard za neprepustne za zrak in tekočine izdelke v različnih panogah – od prevlek za tovornjake in napihljivih vozil do vrečk za medicinsko tekočino, kjer hermetično tesnjenje ni neobvezno.
6. Parametri, ki odločajo o kakovosti zvara
Zvar je produkt štirih nastavitev, potrjenih za vsak material in debelino, namesto da bi bil enkrat nastavljen in pozabljen:
| Parameter | Kaj nadzoruje | Način napake, če je napačen |
|---|---|---|
| RF moč | Stopnja notranjega segrevanja po območju tesnila | Prenizka: nepopolna fuzija. Previsoko: prežgan, redčenje |
| Čas zadrževanja | Kako dolgo se uporablja energija | Kratko: hladen var. Dolgo: razgradnja materiala |
| Pritisk | Intimnost stika med plastmi | Nizka: praznine in kanali. Prekomerno: iztiskanje in tanek, krhek šiv |
| Čas ohlajanja | Strjevanje pod objemko | Zgodaj sproščeno: šiv se razmakne, preden se strdi |
Kot referenčna točka za merilo, tesnjenje tanke PVC folije z nekaj sekundami varjenja in časa ohlajanja porabi približno nekaj sto vatov na območju tesnjenja - težje ponjave in večslojni laminati potrebujejo bistveno več. Več spremenljivk materiala spremeni te nastavitve: raven mehčala v PVC-ju, vsebnost vlage, pigmenti in polnila, tkanje tkanine in debelina filma spremenijo, kako material absorbira energijo. To je razlog, zakaj sprememba barve ali nova serija tkanine ni samodejno nevtralna za postopek in zakaj se zvari ponovno kvalificirajo, namesto da bi se domnevalo.
7. Peta stopnja: hlajenje, obrezovanje in končna montaža
Varjene plošče se premaknejo v namensko hladilno cono, tako da se vez utrdi brez popačenja, nato pa se vreča odstrani in obrne. Končna montaža se prilega komponentam, ki dopolnjujejo izdelek: zapirala in zaponke na rolo, zadrge, kjer je navedeno, trakovi, ročaji, odzračevalni ventili in prozorne okenske plošče — ki so same privarjene v telo kot del iste neprekinjene kože. Strojna oprema, ki nosi obremenitev, je pritrjena na zavarjene ojačitvene zaplate, tako da nepremočljiva membrana ostane neprebodena.
8. Šesta stopnja: Testiranje pred pošiljanjem
Varjeni šiv je preverjen in ne predpostavljen. Na začetku izvajanja se izvedejo preskusi lupljenja na vzorčnih zvarih, da se potrdi, da nabor parametrov proizvaja popolno zlitje – način okvare je sam po sebi diagnostičen, saj šiv, ki se čisto odlušči na vmesniku, kaže na nezadostno lepljenje, medtem ko tisti, ki pretrga osnovni material, kaže, da je zvar močnejši od tkanine okoli njega.
Dokončane vrečke gredo nato skozi preskuse popolne potopitve v vodo glede na navedeno oceno IPX, skupaj z laboratorijskim kompletom, ki zajema testiranje obremenitve v več kot 1.500 ciklih na ročajih in sidrih, 3.000 ciklih z zapečateno zadrgo na modelih z zadrgo, natezno trdnost in trdnost lepljenja, slano prho, odpornost proti trenju, barvno obstojnost in barvne razlike. Vsaka serija izvaja tristopenjski nadzor – IQC na vhodni tkanini in strojni opremi, IPQC na zvarih in procesih v liniji, OQC z vzorčenjem AQL, potopnim testiranjem serije in primerjavo podpisanega vzorca zlata – z inšpekcijo SGS ali QIMA, ki je na voljo v okvirustandardi kakovosti, ki se uporabljajo v vsaki proizvodni seriji.
9. Zakaj varjeno premaga sešito in lepljeno
Zašiti šiv tisočkrat potisne iglo skozi nepremočljivo plast, nato pa se zanaša na trak, da prekrije luknje. Trak se dvigne z upogibanjem, starostjo, vročino in odrgnino, in ko se to zgodi, je vsaka luknja za iglo vstopna točka. Varjeni šiv nima lukenj, ki bi jih pokrili — prevlečene plasti so zlite v en material. Za vsako torbo, ki mora preživeti potopitev in ne rahel dež, je to odločilna razlika in zato je varjena konstrukcija osnova za pristne vodoodporne izdelke, ne glede na to, kako dobra je tkanina za obraz.
10. Izdelki, zgrajeni na tem procesu
Modeli, proizvedeni z istim varjenim postopkom, organizirani po vrsti in ne po prioriteti:
| Slika | Model | Zmogljivost | Material | Ocena | Stran izdelka |
|---|---|---|---|---|---|
|
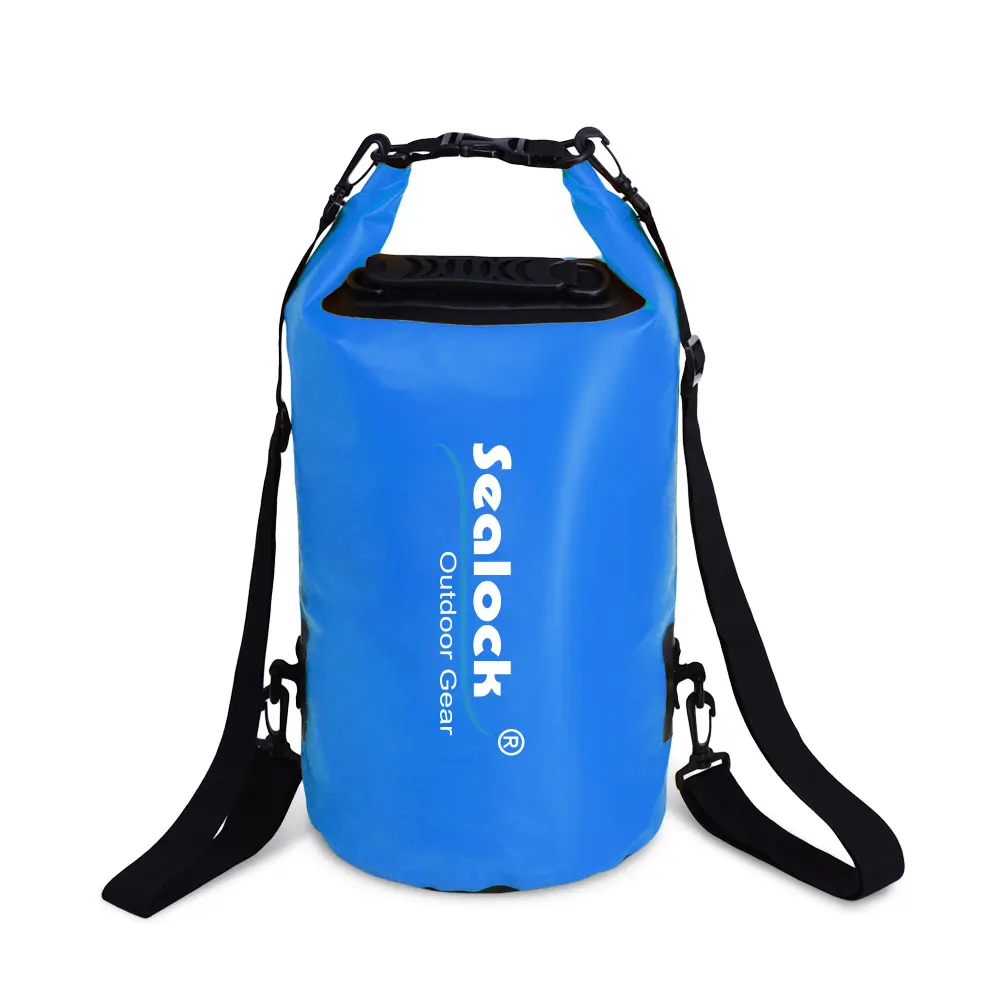
SL-D002 Suha vreča | 5–63L | 0,5 mm 500D PVC | IPX7 | Pogled |

|
SL-E102 Nahrbtnik Dry Bag | 15 / 20L | 500D PVC, dvojno tesnjenje | IPX7 | Pogled |
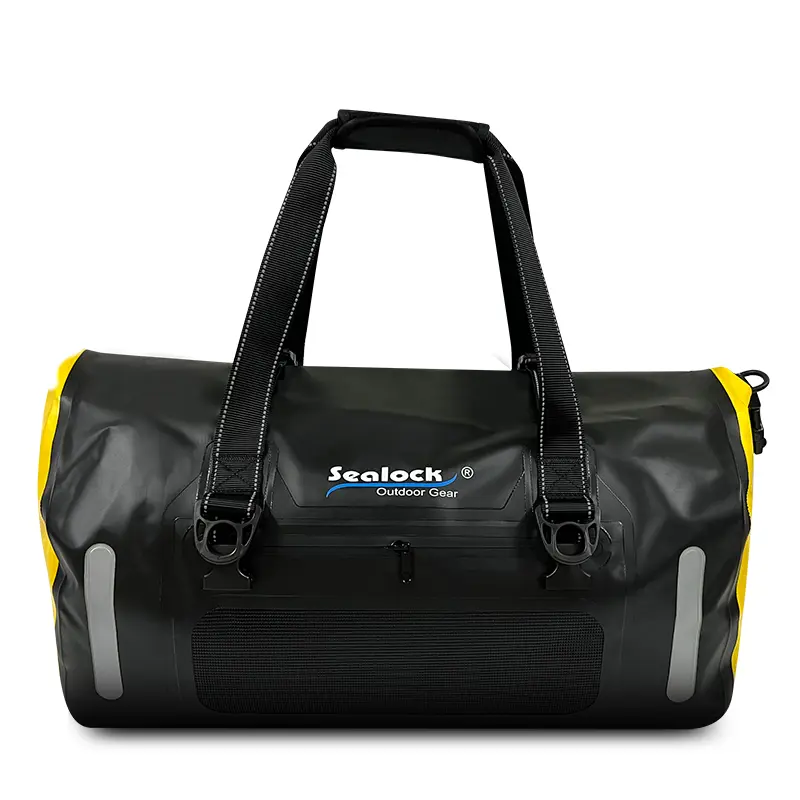
|
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | Pogled |
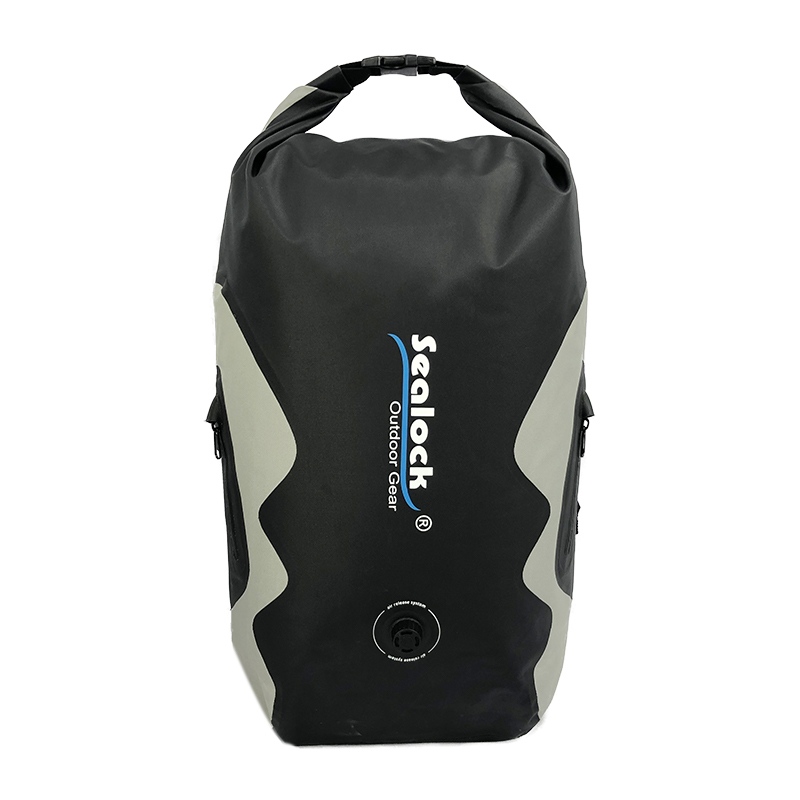
|
Suhi nahrbtnik SL-E070 | 25L | 420D TPU | IPX8 | Pogled |
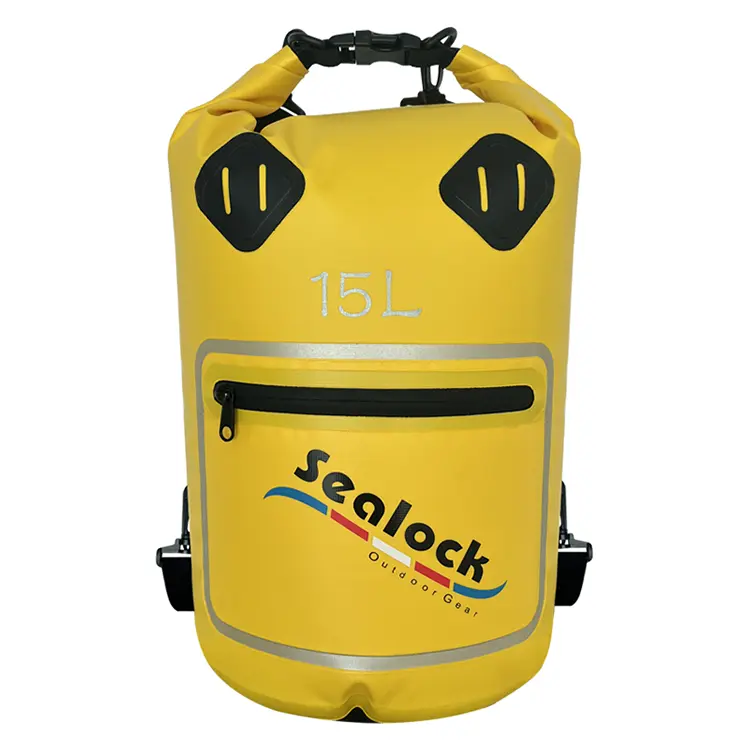
|
SL-D693 Sušilna vreča za okna | 15 / 20L | 500D PVC + PVC folija | IPX7 | Pogled |
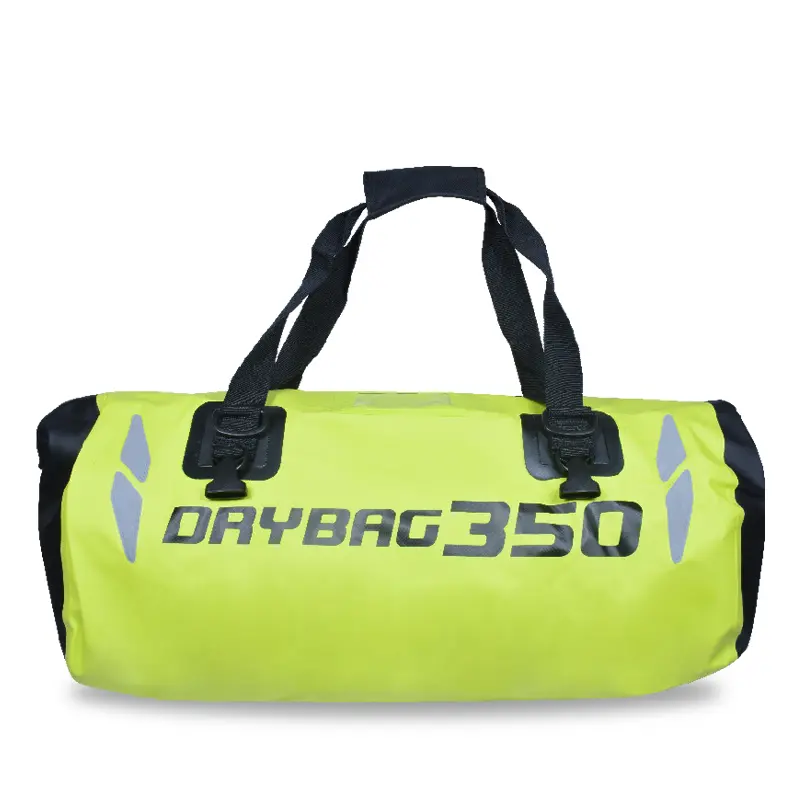
|
SL-C619 Motoristična torba | 35 / 50L | 500D PVC | IPX6 | Pogled |
Celotni razponi sedijo spodajsuhe vrečke, suhi nahrbtniki, induffels. Podprt je osnovni razvoj iz skice, vzorca ali ciljne specifikacije — nove geometrije pomenijo novo orodje, ki je del standardne razvojne poti in ne ovira. MOQ 300 kosov, vzorci v 7–15 dneh, razsuti tovor v 30–45 dneh, iz Dongguana na Kitajskem ali mesta Ho Chi Minh v Vietnamu.
11. Pogosta vprašanja
V: Zakaj moje polietilenske ali polipropilenske vrečke ni mogoče RF variti?
O: Ker so ti polimeri nepolarni — njihove molekule se komajda odzivajo na elektromagnetno polje, zato se notranja toplota skoraj ne ustvarja. Potrebujejo RF-reaktivne premaze ali vezne plasti ali drugo metodo, kot je varjenje z vročim zrakom ali impulzno varjenje. To je glavni razlog, da PVC in TPU prevladujeta pri varjenih nepremočljivih vrečah.
V: Kako močan je varjeni šiv v primerjavi s samo tkanino?
O: Pravilno zvarjen šiv je običajno tako močan kot osnovni material ali močnejši. Pri preskusu luščenja se dober zvar pretrga skozi osnovno tkanino, namesto da bi se ločil na vmesniku – če se šiv čisto odlušči, so bili parametri napačni.
V: Spremenili smo barvo in zvari so začeli odpovedovati – zakaj bi se to zgodilo?
O: Pigmenti in polnila spremenijo, kako material absorbira radiofrekvenčno energijo, prav tako raven mehčala, vsebnost vlage in debelino. Nova serija barve ali blaga lahko zahteva drugačno nastavitev moči, zadrževanja ali pritiska. Zvare je treba ponovno kvalificirati s preskusi lupljenja na začetku postopka, ne pa jih prenesti ob predpostavki, da "isti material" pomeni "enake nastavitve".
V: Ali je lepljen šiv sploh sprejemljiv na nepremočljivi vreči?
O: Za zaščito pred rahlim dežjem lahko deluje, ne pa tudi za potopitev. Šivi tisočkrat preluknjajo vodotesno plast in trak, ki pokriva te luknje, se dvigne z upogibanjem, vročino in staranjem. Če specifikacija pravi, da je potopna, mora biti varjena.
V: Zakaj oblika vrečke po meri poveča stroške in dobavni rok?
O: Vsaka geometrija potrebuje svojo strojno obdelano matrico, kar je enkraten strošek orodja in korak pred začetkom vzorčenja. To je isti razlog, zakaj nova oblika nosi višji minimum kot sprememba barve na obstoječem modelu.
V: Ali je mogoče različne materiale variti drug z drugim?
O: Združljivi polarni materiali so lahko — prozorno okno iz PVC folije, privarjeno v ohišje iz PVC ponjave, je rutinski primer. Pri mešanju različnih polimerov ali polarnega z nepolarnim materialom vezi ne uspejo, zato se združevanje materialov potrdi na stopnji vzorčenja.
Zahtevajte potek postopka ali vzorce
Za video sprehod po varilni liniji, podatke o preskusu zvara, vzorce ali celoten predlog OEM/ODM,oddajte povpraševanje. Sealock odgovori na poizvedbe o nabavi v 24 urah.